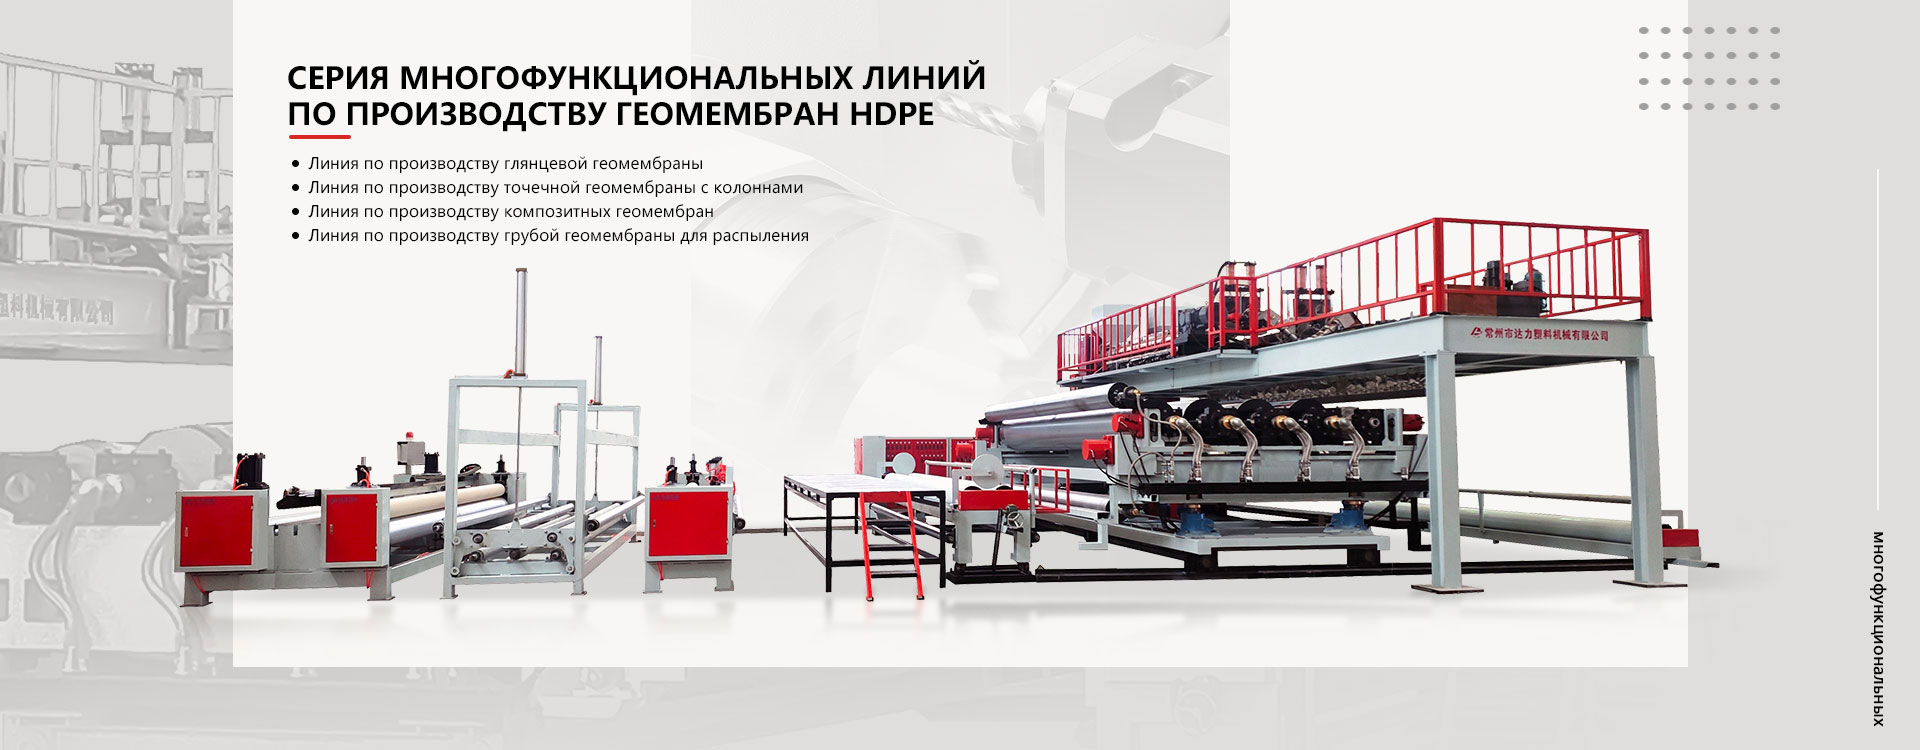


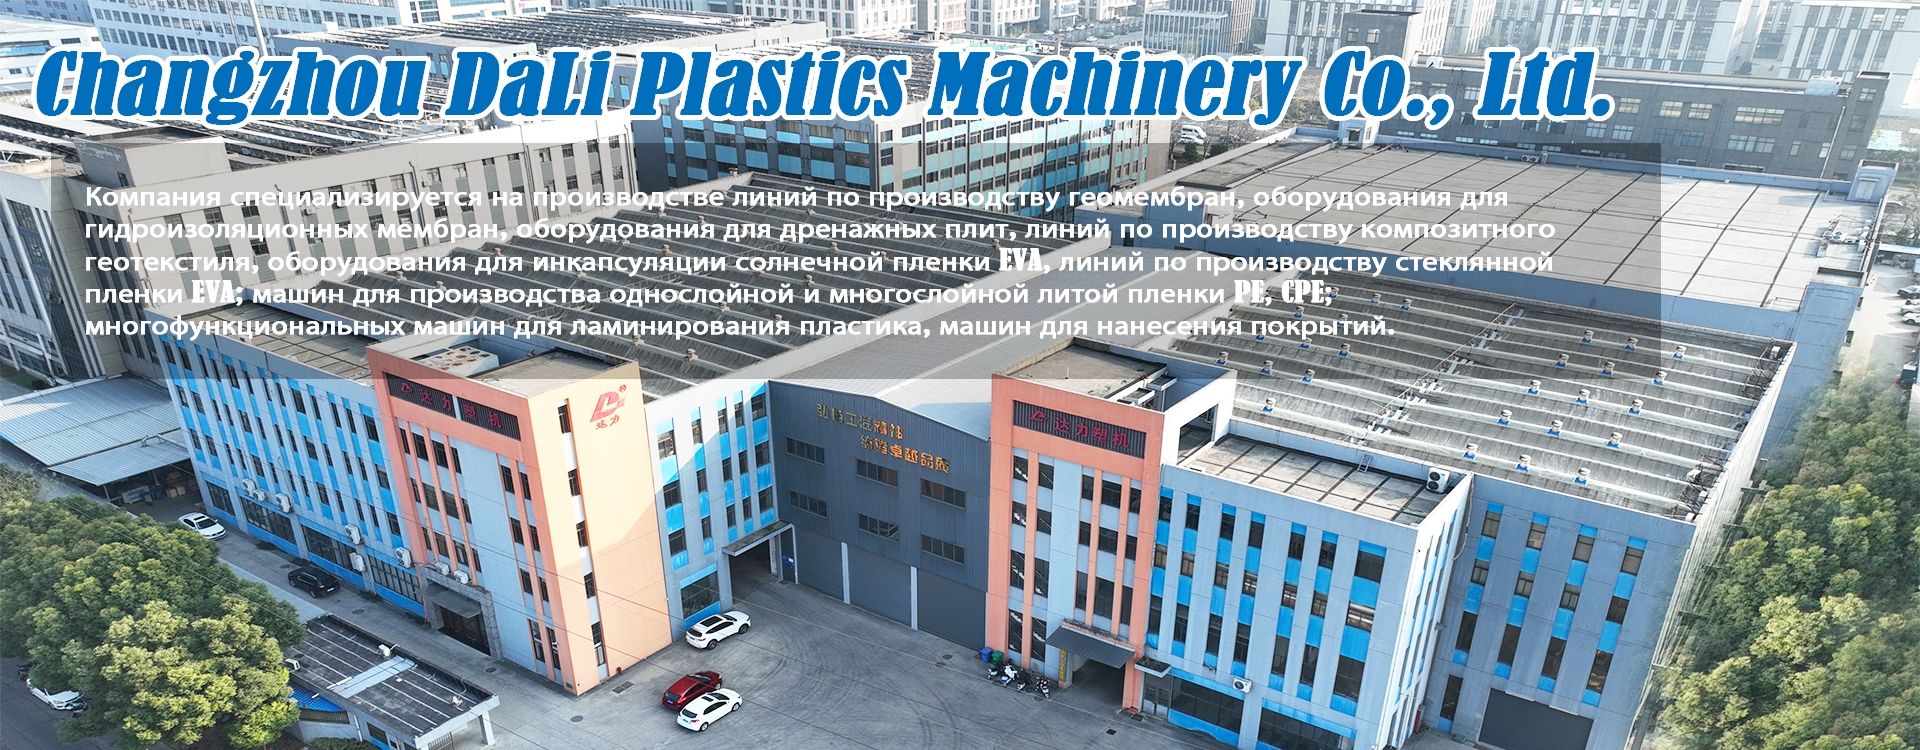
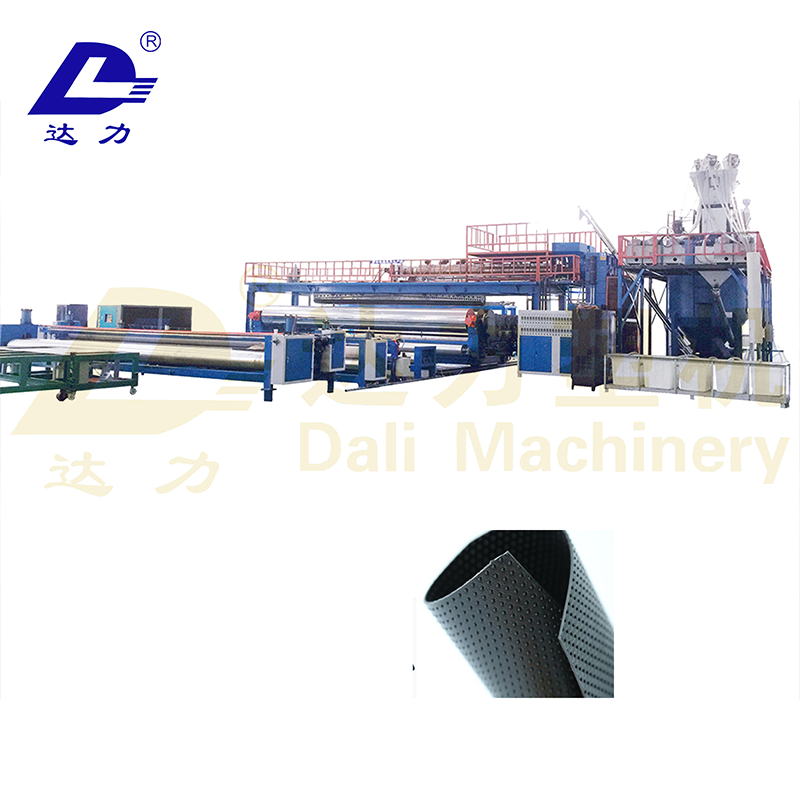
Линия по производству точечных геомембран с одной колонной
Линия по производству точечных геомембран с одной колонной – это эффективное и профессиональное производственное оборудование, которое широко используется в гражданском строительстве, охране окружающей среды и других областях.
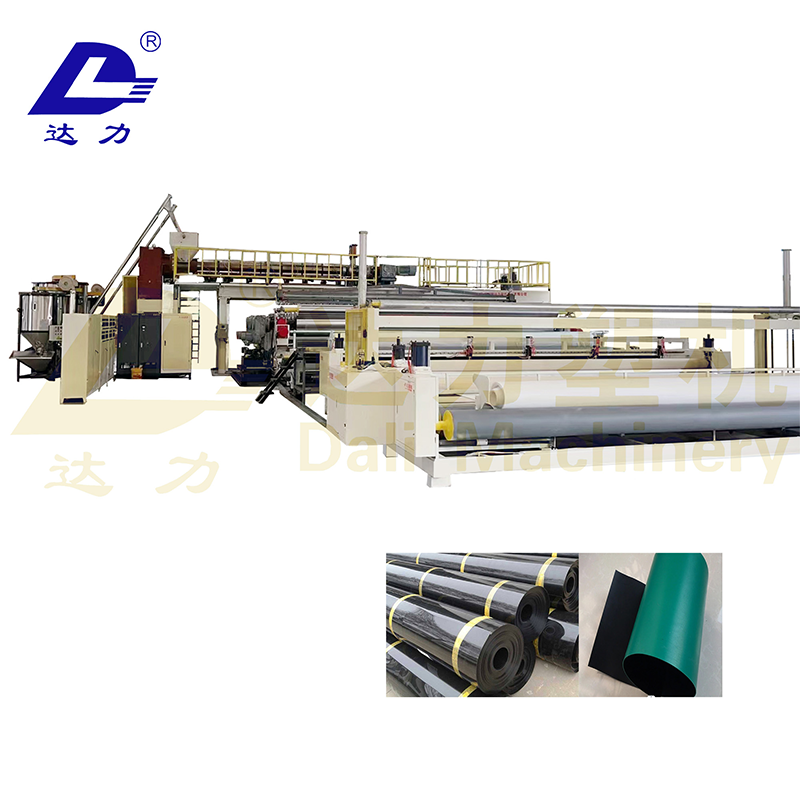
Линия по производству глянцевой геомембраны
В основном используется для гидроизоляции гражданских зданий: в том числе для защиты от просачивания воды в садах на крышах, подземной гидроизоляции зданий и т.д.; а также для гидроизоляции промышленного строительства и дорожного движения: в том числе для гидроизоляции резервуаров, набережных, рыбоводных прудов, свалок, автомобильных и железных дорог, туннелей и т.д.
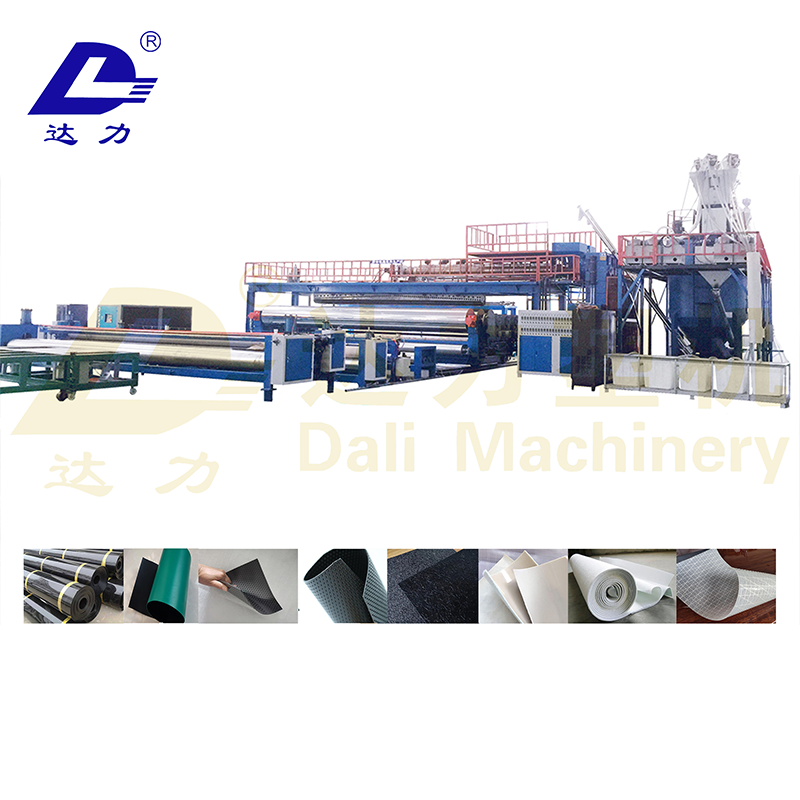
Многофункциональная линия по производству геомембран
Эта производственная линия использует процесс экструзионного литья, используя HDPE, LLDPE, MDPE, EVA, ECB, TPO и другие гранулированные материалы (доступны совершенно новые материалы и переработанные материалы) в качестве сырья для производства глянцевых листов геомембраны.
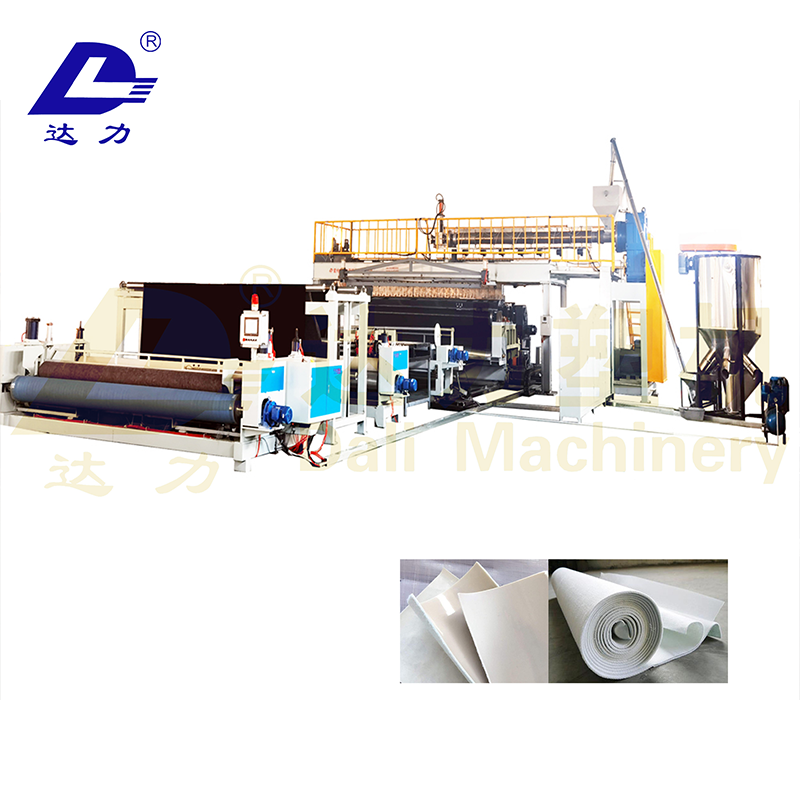
Линия по производству ламинирования геотекстиля
При использовании процесса экструзионного литья в качестве сырья используются LLDPE, LDPE, MDPE, HDPE, EVA, ECB, TPO, ПВХ и т.д. (доступны совершенно новые материалы и переработанные материалы), а геотекстиль и термоплавкий материал прокатываются и объединяются для получения композитного геотекстильного материала с одной стороны геотекстиль и одна сторона пленки или две стороны промежуточной пленки из геотекстиля.
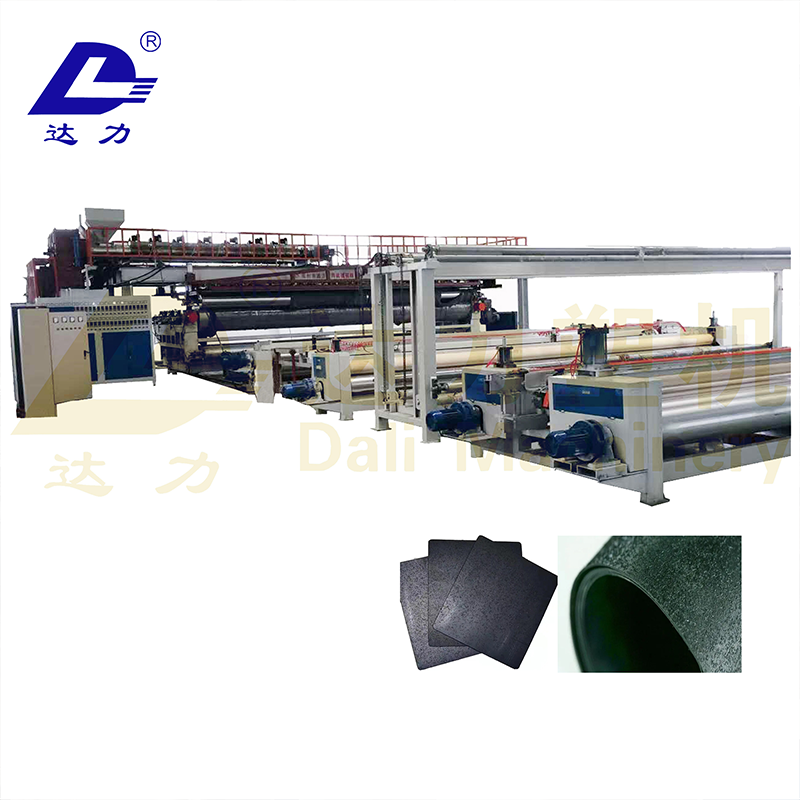
Линия по производству необработанной геомембраны для распыления
Эта производственная линия основана на предыдущем производстве многофункциональных геомембран, и новый комплект устройств для придания шероховатости может соответствовать требованиям, предъявляемым к производству геомембран для придания шероховатости.
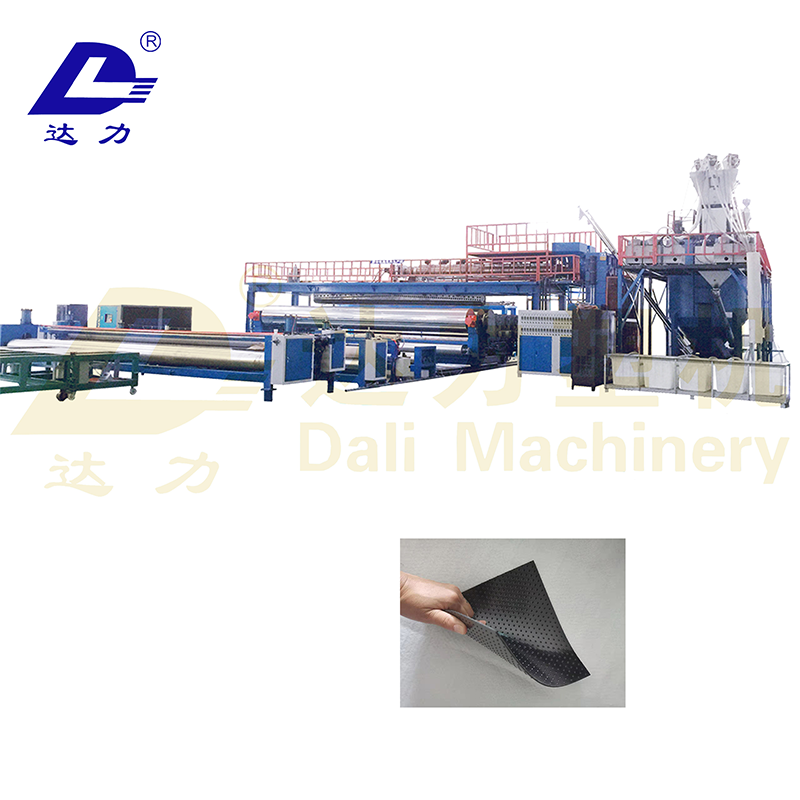
Линия по производству двухколонной точечной геомембраны
Линия по производству точечных геомембран с двумя колоннами – это эффективное оборудование в современной промышленности, предназначенное для производства высококачественных геомембран.
Наши Новости
25
10/2026Ведущая машина для производства литой пленки PE — надёжное решение для высокой производительности
содержание Почему «ведущая машина для производства литой пленки PE» — это не маркетинговая фраза, а технический стандарт Что ломает линию — и как этого избежать Интеллектуальная гибкость вместо жёстких ограничений Надёжность — результат системного подхода, а не отдельных компонентов Ведущая машина для производства литой пленки PE — не просто оборудование, а технологический узел, от которого напрямую зависит стабильность выхода, толщина слоя, однородность расплава и себестоимость конечного продукта. Мы не раз наблюдали, как на заводах в России и Казахстане линии с устаревшими системами охлаждения и непрогнозируемым управлением зазором фильеры давали до 18 % брака при скорости выше 35 м/мин. Реальное решение — не модернизация старого, а переход на интеллектуальную машину, где каждый ролик, термопара и сервопривод работают как единый организм. Почему «ведущая машина для производства литой пленки PE» — это не маркетинговая фраза, а технический стандарт Слово «ведущая» здесь означает три вещи: ведущий контроль температурного профиля по всей длине экструдера, ведущее позиционирование гладильных валов с точностью ±0,01 мм и ведущее адаптивное регулирование натяжения полотна в реальном времени. В отличие от базовых линий, где оператор корректирует толщину вручную каждые 20 минут, современные решения используют замкнутый контур управления на основе данных с лазерного сканера толщины (например, LMI или Beta LaserMike). Мы видели, как такая система сократила колебания толщины с ±8 % до ±2,3 % даже при переключении с LDPE на смесь с 40 % карбоната кальция. Ключевой элемент — одноосная или двухосная головка с микроканальными распределительными каналами. Обычные T-образные матрицы дают «полосы» при высоких скоростях. У передовых решений — гидравлическое или электромеханическое управление зазором по всей ширине, включая компенсацию теплового расширения. Это особенно важно при работе с PE с высоким MI (≥7 г/10 мин), где расплав «течёт» неравномерно. Что ломает линию — и как этого избежать На практике 70 % простоев связаны не с поломкой экструдера, а с проблемами в зоне формования: залипание полотна на первом охлаждающем валу, образование «морщин» при резком изменении скорости, перегрев кромок из-за недостаточной циркуляции воздуха. Стандартные решения предлагают один вентилятор и пассивное охлаждение. Настоящая ведущая машина оснащается многоступенчатой системой воздушного душирования: предварительное охлаждение над валом, точечное обдувание кромок и регулируемый поток под полотном — всё с обратной связью по температуре поверхности. Мы столкнулись с ситуацией, когда клиент в Беларуси использовал линию для пленки толщиной 35 мкм, но через месяц эксплуатации начал получать «пробои» при намотке. Причиной оказалась нестабильность температуры в зоне вытяжки: перепады более 3 °C вызывали локальное снижение прочности. Решение — не замена всего блока, а установка дополнительного контура термостатирования с PID-регулятором и отдельным теплообменником. Такие детали — часть комплектации ведущей машины, а не опция «по запросу». Интеллектуальная гибкость вместо жёстких ограничений Рынок требует не одной пленки, а семейства продуктов: от упаковочной (12–25 мкм) до строительной гидроизоляции (120–200 мкм), от чистого LDPE до композитов с 60 % мела или древесной муки. Ведущая машина для производства литой пленки PE проектируется с запасом по мощности (до 25 %), с возможностью быстрой замены головки и с модульной системой подачи добавок. Например, при переходе на пленку с антипиренами мы рекомендуем использовать двухкомпонентную систему дозирования — один шнек для основного полимера, второй — для порошка, с контролем массового расхода в режиме онлайн. Это также означает наличие собственного программного обеспечения для визуализации процесса — не просто цифры на HMI, а графики динамики давления в фильере, температурных профилей по зонам и истории отклонений толщины. Такой интерфейс позволяет не только диагностировать сбой, но и прогнозировать необходимость чистки фильеры за 4 часа до её закупорки. Надёжность — результат системного подхода, а не отдельных компонентов Средний срок безотказной работы ведущей машины — не менее 12 000 часов. Это достигается не за счёт дорогих импортных деталей, а за счёт продуманной архитектуры: усиленные опоры валов, защита электроники от вибрации, герметичные узлы подшипников, системы самодиагностики. Мы проверяли это на трёх линиях в Узбекистане: одна из них работает с 2021 года без замены главного привода и без сбоев в системе управления. ООО «Чанчжоу Новый Дали Пластиковое Оборудование» реализует такой подход уже более 20 лет. Более 20 патентов подтверждают не копирование, а глубокое понимание физики экструзии. Их линии не просто собирают — их интегрируют: от расчёта теплообмена в головке до настройки алгоритмов стабилизации натяжения. Результат — оборудование, которое не требует «приручения», а начинает работать на проектной мощности с первого дня. Ведущая машина для производства литой пленки PE — это не покупка станка. Это переход от реактивного обслуживания к предиктивному производству. От контроля параметров — к управлению качеством. От заданных скоростей — к гарантированному выходу.
19
10/2026Отличная машина для ламинирования нетканого полотна
содержание Точность ламинации — вопрос не скорости, а управления температурой и натяжением Не «универсальный станок», а инженерное решение под вашу задачу Сервис, который начинается до подписания договора Выбирая сегодня — вы закладываете основу для модернизации завтра Отличная машина для ламинирования нетканого полотна — не абстрактный рекламный слоган. Это конкретное техническое решение, которое решает реальные производственные боли: неравномерное приклеивание, отслоение слоёв при резке, перегрев основы, высокий брак при переходе на тонкие спанбонды (15–25 г/м²) или многослойные композиты с порошковым покрытием. Мы наблюдали это десятки раз — на заводах в Казахстане, Беларуси и Узбекистане. Там, где стандартные ламинаторы «сдаются» после трёх месяцев эксплуатации, оборудование из Чанчжоу работает без простоев более 18 месяцев. Почему? Точность ламинации — вопрос не скорости, а управления температурой и натяжением Большинство покупателей начинают с требования «высокой скорости». Но мы видели, как линия, заявленная на 80 м/мин, выдавала стабильный ламинат только при 42–48 м/мин — из-за дрейфа температуры в зоне прессования и несогласованности натяжения подающего и приемного узлов. Отличная машина для ламинирования нетканого полотна должна компенсировать эти параметры в реальном времени. У моделей ООО «Чанчжоу Новый Дали Пластиковое Оборудование» — двухзонное терморегулирование роликов с точностью ±1,2 °C, цифровая система контроля натяжения на каждом участке (ввод, зона ламинации, выход), а также адаптивная коррекция скорости по сигналу от лазерного датчика толщины. Это позволяет работать с полотнами от 12 до 250 г/м² — без перенастройки, без остановок. Не «универсальный станок», а инженерное решение под вашу задачу Некоторые считают: «Лучше взять ламинатор с запасом мощности — пусть будет шире». Однако ширина 3200 мм при фактической потребности в 1600 мм ведёт к росту энергопотребления на 37 %, увеличению теплопотерь и усложнению центровки полотна. Отличная машина для ламинирования нетканого полотна — это не «самая большая», а «наиболее точно соответствующая». В Чанчжоу проектируют под заказ: Для автомобильных ковриков — усиленные пресс-ролики с пневмоподъёмом и системой автоматической очистки от ПВХ-остатков; Для геотекстиля с полимерным покрытием — модуль распыления порошка перед прессом и охлаждающий транспортёр после него; Для спанбонда с EVA-покрытием — инфракрасный предварительный нагрев и зона медленного остывания для снижения внутренних напряжений. Каждая линия проходит предварительное тестирование на образцах клиента — с его конкретным нетканым полотном и клеем. Сервис, который начинается до подписания договора Мы не раз сталкивались с ситуацией: оборудование прибыло в срок, но пусконаладка затянулась на 22 дня — из-за отсутствия квалифицированного электромонтажа на месте и несоответствия напряжения в сети (требовалось 380 В ±5 %, а было 412 В). Отличная машина для ламинирования нетканого полотна — это не только железо, но и готовность партнёра включиться в процесс. Инженеры Чанчжоу проводят бесплатный аудит площадки: проверяют электроснабжение, вентиляцию, несущую способность пола, доступность сервисных зон. Они предоставляют чертежи фундаментных болтов, схемы подключения и список требуемых инструментов — за 14 дней до отгрузки. А после ввода в эксплуатацию — обучение операторов на русском языке, запись всех настроек в цифровом журнале и удалённая диагностика через защищённый канал. Выбирая сегодня — вы закладываете основу для модернизации завтра Ламинатор — не одноразовое вложение. Он должен расти вместе с вашим производством. Оборудование из Чанчжоу проектируется с возможностью масштабирования: можно добавить модуль нанесения антистатического покрытия, установить второй слой ламинации или интегрировать систему контроля качества с ИИ-анализом дефектов в режиме реального времени. Это возможно благодаря открытой архитектуре ПО и унифицированным интерфейсам. Более 20 патентов компании — не декорация. Это решения, проверенные на 147 проектах в 23 странах. Они позволяют снизить удельный расход клея на 9–13 %, сократить время наладки при смене артикула с 45 до 11 минут и удерживать брак ниже 0,7 % даже при работе в трёхсменном режиме. Если вам нужна отличная машина для ламинирования нетканого полотна — не просто техника, а надёжный элемент производственной цепочки, — обратите внимание на подход, основанный на инженерной экспертизе, а не на каталоге. Подход, где каждая линия — результат диалога, а не продажи. Где качество измеряется не в годах гарантии, а в месяцах бесперебойной работы. Подробные технические спецификации, видео испытаний и контакты инженеров — на сайте компании.
12
10/2026Ведущая линия по производству дренажных плит для высокой производительности
содержание Почему стандартные экструзионные линии не работают с дренажными плитами? Что делает линию «ведущей» на практике? Почему локализация — не слабость, а преимущество? Как выбрать правильную линию — без ошибок? Ведущая линия по производству дренажных плит — не просто оборудование. Это системное решение для строительных компаний, которые устают от брака при заливке плит, задержек из-за ручной сборки и потерь на транспортировке хрупких готовых изделий. Мы наблюдали это десятки раз: заказчики привозят нам образцы с трещинами по краям, неравномерной толщиной ребер и отклонениями в геометрии более 2 мм. Причина почти всегда одна — устаревшая или плохо адаптированная линия. Настоящая ведущая линия по производству дренажных плит решает эти проблемы «в корне», а не «по факту». Почему стандартные экструзионные линии не работают с дренажными плитами? Дренажная плита — это не сплошной лист. Это сложная трехмерная структура: массивное основание (часто 15–25 мм), жесткие вертикальные ребра (высотой 30–120 мм) и точные межреберные каналы. Стандартные линии для пленок или профилей не справляются с таким перепадом толщин. Расплав полимера охлаждается неравномерно: ребра затвердевают раньше, основание — позже. В результате возникают внутренние напряжения, ведущие к короблению, скручиванию и отрыву ребер при резке. Мы видели, как на одной линии 42% выхода составляли изделия с отклонением по высоте ребра ±3,5 мм — недопустимо для современных СНиП и ГОСТ. Ключевое отличие настоящей ведущей линии по производству дренажных плит — в интеллектуальном управлении температурным профилем по зонам фильеры и калибрующего устройства. Мы не просто «нагреваем» или «охлаждаем». Мы создаем градиент: +210 °C в зоне подачи расплава в ребро, +185 °C — в зоне основания, и точно регулируем охлаждение каждой зоны калибра отдельно. Это позволяет расплаву «дотекать» до конца ребра без обрывов и формировать плотную, безмикропористую структуру. Что делает линию «ведущей» на практике? Термин «ведущая» здесь — не маркетинговый ярлык. Он означает три конкретных технических решения, проверенных на объектах в России, Казахстане и Узбекистане: Адаптивный экструдер с двойным шнеком: Первый шнек обеспечивает стабильную подачу и гомогенизацию, второй — точный контроль давления на выходе из фильеры (±0,3 бар). Это исключает «пульсации» толщины ребер. Калибратор с вакуумной фиксацией и ИК-контролем: Плита не «прижимается» роликами — она удерживается вакуумом через микроотверстия в матрице калибра. Параллельно ИК-датчики в реальном времени измеряют толщину основания и высоту ребер с точностью до 0,1 мм и корректируют скорость линии. Роботизированная система резки с лазерной наводкой: Отрезка происходит не по таймеру, а по сигналу от лазерного сканера, который определяет точное положение плиты. Погрешность позиционирования — менее 0,5 мм. Это критично при последующей укладке: зазоры между плитами не превышают 1 мм. Мы не предлагаем «универсальную линию». Каждая установка проектируется под конкретный материал (ПП, ПЭ-НП, композиты с минеральным наполнителем), требуемую производительность (от 600 до 2400 кг/ч) и геометрию плиты. Для проекта в Екатеринбурге мы адаптировали линию под плиту 500×500×80 мм с ребрами 60 мм и добавили модуль вторичной переработки обрезков — экономия на сырье составила 17%. Почему локализация — не слабость, а преимущество? Некоторые считают: «Если оборудование не из Европы — значит, оно уступает». Но на деле — обратное. Линии, собранные в Чанчжоу, имеют два весомых преимущества. Во-первых — глубокая локализация компонентов: 92% электроники, приводов и датчиков — от китайских поставщиков с сертификатами CE и ISO 13849. Это сокращает срок поставки с 6 месяцев до 8–10 недель и снижает стоимость сервиса в 2,3 раза. Во-вторых — инженерная гибкость: мы можем внести изменения в конструкцию за 3–5 дней. Например, для заказчика в Беларуси мы за неделю заменили систему охлаждения на воздушно-водяную — из-за перебоев с водоснабжением на заводе. Все линии проходят 72-часовое тестирование под нагрузкой, включая имитацию аварийных ситуаций: отключение одного из нагревательных элементов, скачок напряжения на 15%, остановка конвейера на 10 минут. Только после этого — предотгрузочная проверка с участием клиента. Это не «гарантия», а гарантия того, что линия не сломается в первый месяц эксплуатации. Как выбрать правильную линию — без ошибок? Перед покупкой задайте себе три вопроса: Какой у вас реальный объем выпуска? Если вы планируете 15 тонн в сутки — не берите линию на 30 т/сут. Перегрузка сократит срок службы экструдера на 40%. Какие материалы вы будете перерабатывать? Не все линии одинаково хорошо работают с ПП-гомополимерами и компаундами с 40% карбоната кальция. Требуйте тестов на вашем сырье — не на «эталонном». Кто будет обслуживать линию? Убедитесь, что у поставщика есть русскоязычный инженер в вашем регионе. Мы отправляем специалиста на пусконаладку и обучаем операторов — не «по инструкции», а на реальных режимах. Ведущая линия по производству дренажных плит — это не инвестиция в станок. Это инвестиция в предсказуемость. В стабильный выпуск. В репутацию подрядчика, который сдает объекты в срок и без рекламаций. Такие линии уже работают в 17 странах. Их выбирают не потому, что они «дешевле», а потому, что они «работают — и работают правильно».