Многослойная линия по производству литой пленки для высокой точности и стабильного качества
2026-05-03
Многослойная линия по производству литой пленки — не просто оборудование. Это технологический узел, где сходятся точность экструзии, стабильность охлаждения и предсказуемость намотки. Мы запускали такие линии в трёх странах за последние два года — и каждый раз сталкивались с одной и той же проблемой: клиенты ждут высокой точности толщины, но получают брак из-за дрейфа температуры в зоне отливки или микронных перекосов в системе натяжения. Реальное решение — не «универсальная» линия, а адаптированная система с интеллектуальным контролем каждого узла.
Почему «многослойная линия по производству литой пленки» требует больше, чем просто совмещения экструдеров
Литая пленка — это не выдувная. Её свойства формируются мгновенно: расплав проходит через широкую матрицу, контактирует с охлаждающим барабаном при температуре 5–15 °C и фиксируется за доли секунды. При многослойной сборке каждая прослойка должна иметь строго заданную вязкость, температуру выхода и скорость подачи. Отклонение на 0,3 °C в одном из экструдеров — и уже на выходе наблюдаем расслоение или неравномерное распределение наполнителя. Мы видели, как линия с тремя экструдерами давала 18 % брака при производстве пленки EVA/PVB для автомобильных стёкол — до тех пор, пока не заменили механическую систему регулировки зазора матрицы на цифровую с обратной связью от лазерного сканера толщины.
Ключевые параметры, которые нельзя игнорировать при выборе:
Инженерный подход вместо шаблонных решений
Некоторые поставщики предлагают «многослойную линию по производству литой пленки» как комплект из трёх одинаковых экструдеров и одного барабана. На практике это работает только для простейших комбинаций — например, LDPE/EVA/LDPE. Но если заказчик хочет добавить 40 % карбоната кальция в базовый слой или совместить термоэластопласт TPE с ПЭТГ — стандартная конфигурация рушится. В таких случаях мы начинаем не с каталога, а с реального расчёта реологических характеристик каждой смеси: вязкости при сдвиге, температуры размягчения, теплопроводности расплава.
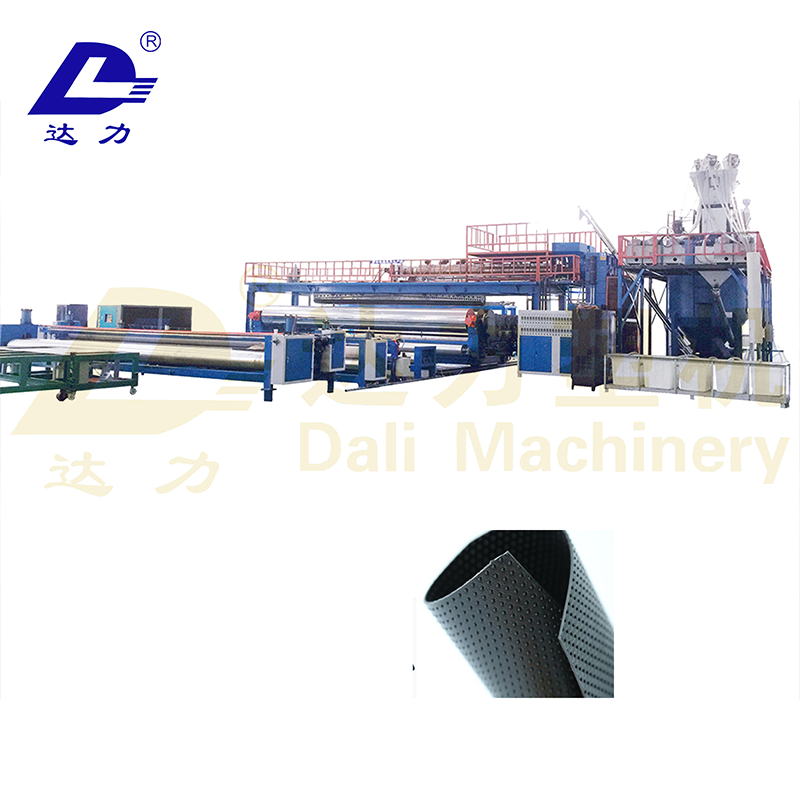
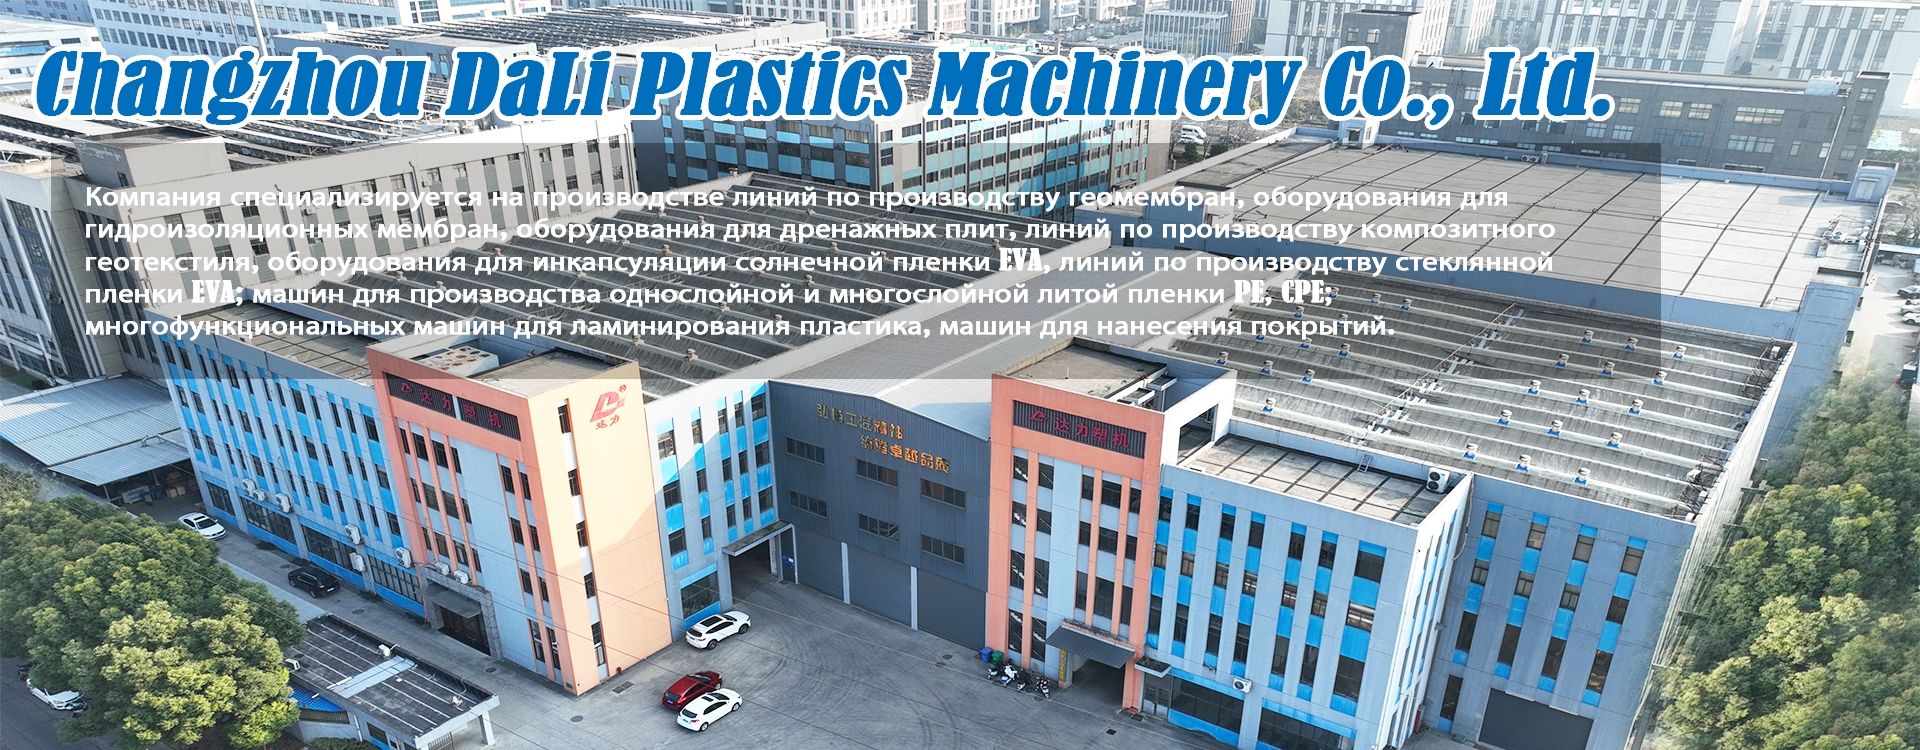
ООО Чанчжоу Новый Дали Пластиковое Оборудование реализует именно такой подход. Компания не продаёт готовые линии «под ключ» по типовым чертежам. Она проектирует каждую многослойную линию по производству литой пленки с учётом конкретной рецептуры, требуемой скорости (от 120 до 350 м/мин), ширины полотна (до 3200 мм) и допустимого уровня наполнителя (до 65 %). В основе — собственные патенты: например, система синхронизации вращения матрицы и барабана с точностью до 0,02 об/мин, или модуль автоматической коррекции зазора по данным сканирования поверхности в реальном времени.
Что проверять перед закупкой — и почему это спасает бюджет
Мы рекомендуем заказчику запросить три документа ещё до подписания ТЗ:
Большинство отказов в гарантийный период происходят не из-за поломки, а из-за несоответствия условий эксплуатации заявленным. Например, линия, рассчитанная на чистый воздух класса ISO 8, даёт сбои в цеху с высокой концентрацией пыли — но этот параметр редко указывают в технических условиях. ООО Чанчжоу Новый Дали Пластиковое Оборудование включает в проектные документы не только электрические и гидравлические требования, но и нормы чистоты воздуха, вибрационные ограничения фундамента и даже рекомендации по расположению источников тепла рядом с линией.
Итог: стабильное качество — результат системного мышления
«Многослойная линия по производству литой пленки» — это не сумма компонентов. Это единая система, где экструдер влияет на барабан, барабан — на намотку, а намотка — на повторное использование отходов. Стабильность достигается не за счёт «дорогих деталей», а за счёт согласованности алгоритмов управления, точности изготовления узлов и глубины инженерной проработки на этапе проектирования. ООО Чанчжоу Новый Дали Пластиковое Оборудование делает акцент именно на этом: каждый проект проходит 14 этапов внутренней верификации — от расчёта теплового баланса матрицы до имитационного моделирования потока расплава в ANSYS Polyflow.
Если ваша задача — выпускать пленку с отклонением толщины не более ±1,2 % при содержании 55 % CaCO₃, если вы работаете с чувствительными к температуре смесями EVA/POE или нуждаетесь в быстрой смене рецептур без простоя — выбирайте не «линию», а партнёра с инженерной экспертизой. Потому что в литой пленке нет второстепенных узлов. Есть только критические точки — и их нужно контролировать все.