Литая машина для абразивной пленки: инновации и уход?
2026-03-01
Когда слышишь ?литьевая машина для абразивной пленки?, многие сразу думают о высокой производительности и автоматизации. Но за этой кажущейся простотой скрывается масса нюансов, которые становятся ясны только после долгих часов у станка и не одной испорченной партии. Главное заблуждение — что это просто ?вылил и готово?. На деле, от выбора сырья до тонкостей настройки температурных зон — каждый шаг требует внимания, иначе вместо качественной абразивной пленки получишь брак.
От теории к практике: где кроются подводные камни
Взять, к примеру, базовый процесс. Кажется, всё прописано: экструдер, калибровка, охлаждение, намотка. Но на практике, особенно с полимерными композициями под абразивные зерна, начинаются сюрпризы. Одна из частых проблем — неравномерная дисперсия абразивного зерна в расплаве. Если шнек не спроектирован под такие нагрузки или режим смешения не отлажен, зерна могут ?сбиваться? в комки или, наоборот, оседать. Это сразу бьет по равномерности абразивных свойств готовой пленки. Я сам на ранних этапах сталкивался с этим, пытаясь сэкономить на перенастройке линии под более твердые наполнители — результат был плачевным, пришлось перерабатывать тонны материала.
Температурный профиль — это отдельная песня. Для основы, скажем, того же полиэстера или полипропилена, нужен один режим, а для связующего, удерживающего зерно, — часто другой. Если перегреть зону, где абразив уже введен в расплав, можно ?сжечь? связующее или ухудшить адгезию зерна к пленке. Недостаточный нагрев — и вязкость расплава будет слишком высокой, что ведет к повышенному давлению в головке и дефектам на поверхности. Тут нет универсального рецепта, каждый рецепт смеси требует своего подхода, который часто находится методом проб и ошибок.
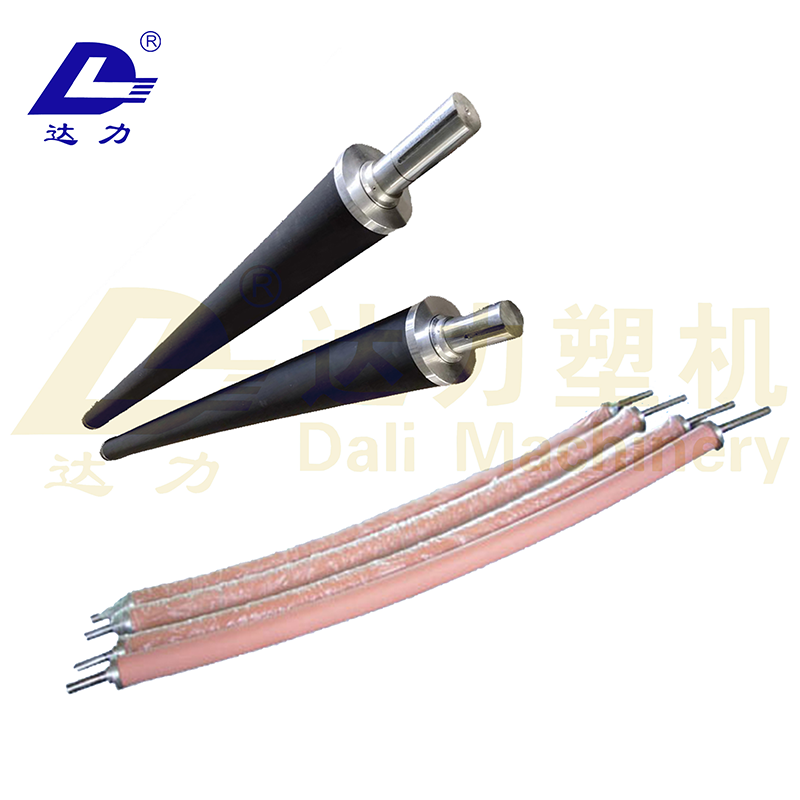
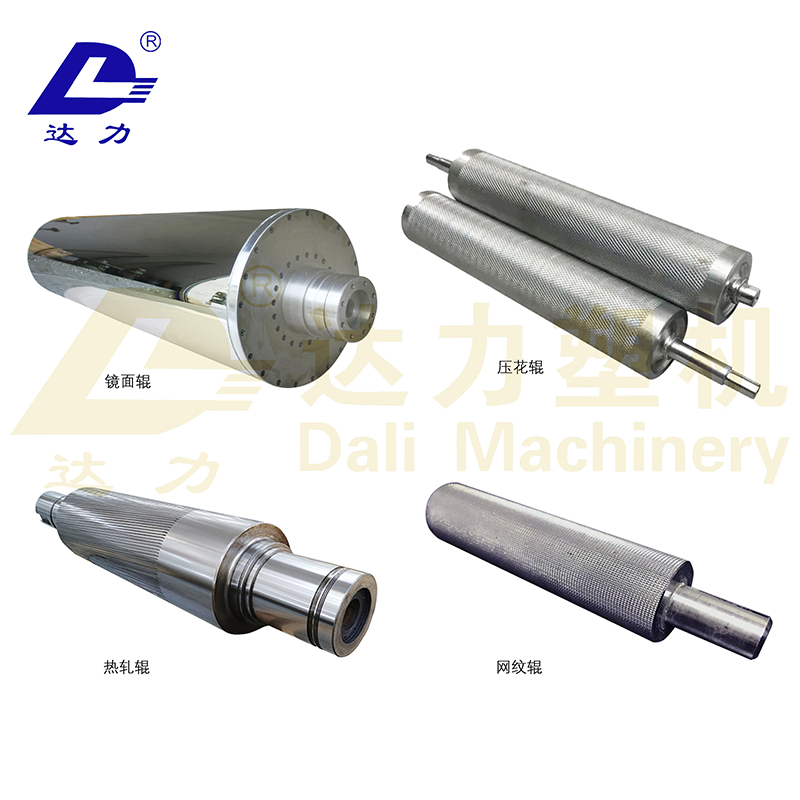
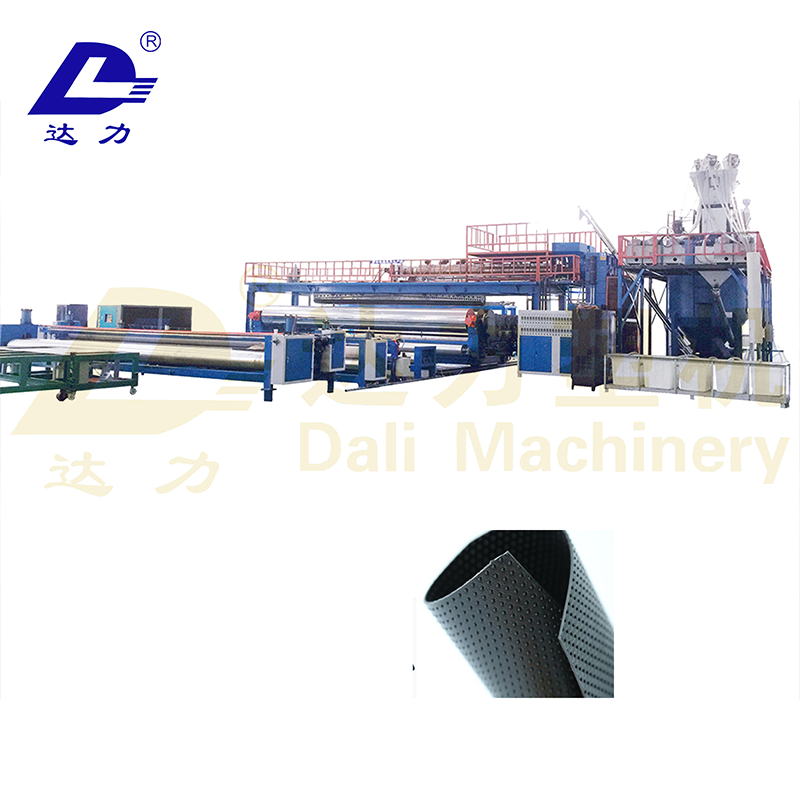
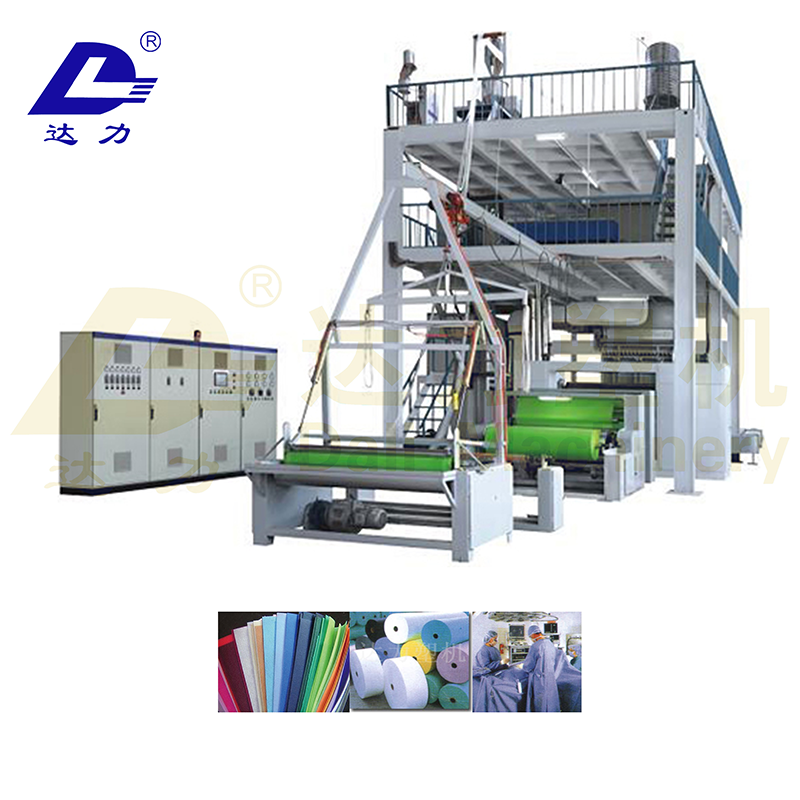
Оборудование, конечно, играет ключевую роль. Не все литьевые машины изначально заточены под абразивные материалы. Нужны усиленные шнеки и цилиндры, стойкие к абразивному износу, специальные конструкции фильтров для расплава и, что очень важно, точная система дозирования абразивного порошка. Видел линии, где пытались адаптировать обычные экструдеры для пленки — они быстро выходили из строя, ресурс ключевых узлов падал в разы.
Инновации: что реально работает, а что — маркетинг
Сейчас много говорят об ?умных? системах контроля в реальном времени. Датчики, которые следят за дисперсией зерна прямо в потоке, камеры для анализа поверхности. Это, безусловно, прогресс. Но в цеху, где вибрация, пыль и перепады температур, надежность таких систем — вопрос на миллион. Внедряли одну такую систему контроля однородности на основе лазерного сканирования. В идеальных условиях лаборатории она работала безупречно, но на производстве сигнал постоянно ?плыл? из-за микровибраций от другого оборудования. Пришлось дорабатывать систему креплений и фильтров сигнала, что заняло дополнительные месяцы.
Более практичная инновация, на мой взгляд, — это совершенствование систем подачи и смешения абразива. Современные гравиметрические дозаторы с обратной связью позволяют добиться точности в доли процента, что критично для сохранения постоянного качества. Также вижу прогресс в конструкциях литьевых головок с улучшенным распределением потока — это помогает минимизировать краевые эффекты и добиться равномерной толщины пленки по всей ширине полотна, что напрямую влияет на эффективность абразивного материала.
Еще один момент — материалы для самих узлов машины. Внедрение биметаллических цилиндров и шнеков с износостойкими наплавками, например, на основе карбида вольфрама, значительно увеличивает межсервисные интервалы. Это не громкая инновация, но для экономики производства она зачастую важнее, чем какая-нибудь ?революционная? цифровая панель управления.
Уход и обслуживание: продлеваем жизнь оборудованию
Здесь правило простое: профилактика дешевле ремонта. Для машины для абразивной пленки это особенно актуально из-за агрессивности перерабатываемой среды. Основное внимание — зонам контакта с абразивным расплавом. Регулярная (по строгому графику, а не когда вспомнится) чистка фильтров и сеток — обязательна. Их засорение ведет к росту давления и перегреву, что может повредить полимер.
Система дозирования абравива — ее надо содержать в чистоте и сухости. Абразивные порошки гигроскопичны, влага приводит к комкованию и сбоям в подаче. Мы раз в смену проводим визуальный контроль бункеров и трактов подачи. Также важно следить за износом шнека и цилиндра. Замер зазоров и проверка на предмет рисок должны быть регулярными. Один раз пропустили плановый осмотр, и в итоге получили постепенное падение производительности и ухудшение качества смешения, которое долго не могли диагностировать.
Не стоит забывать и о системе охлаждения — как валов, так и самого экструдера. Забитые каналы или неэффективная работа чиллеров приводят к перегреву, что влияет и на стабильность процесса, и на срок службы уплотнений и подшипников. Составляем простой чек-лист по точкам смазки и контроля температуры — это дисциплинирует операторов.
Опыт и партнерство: почему важна история производителя
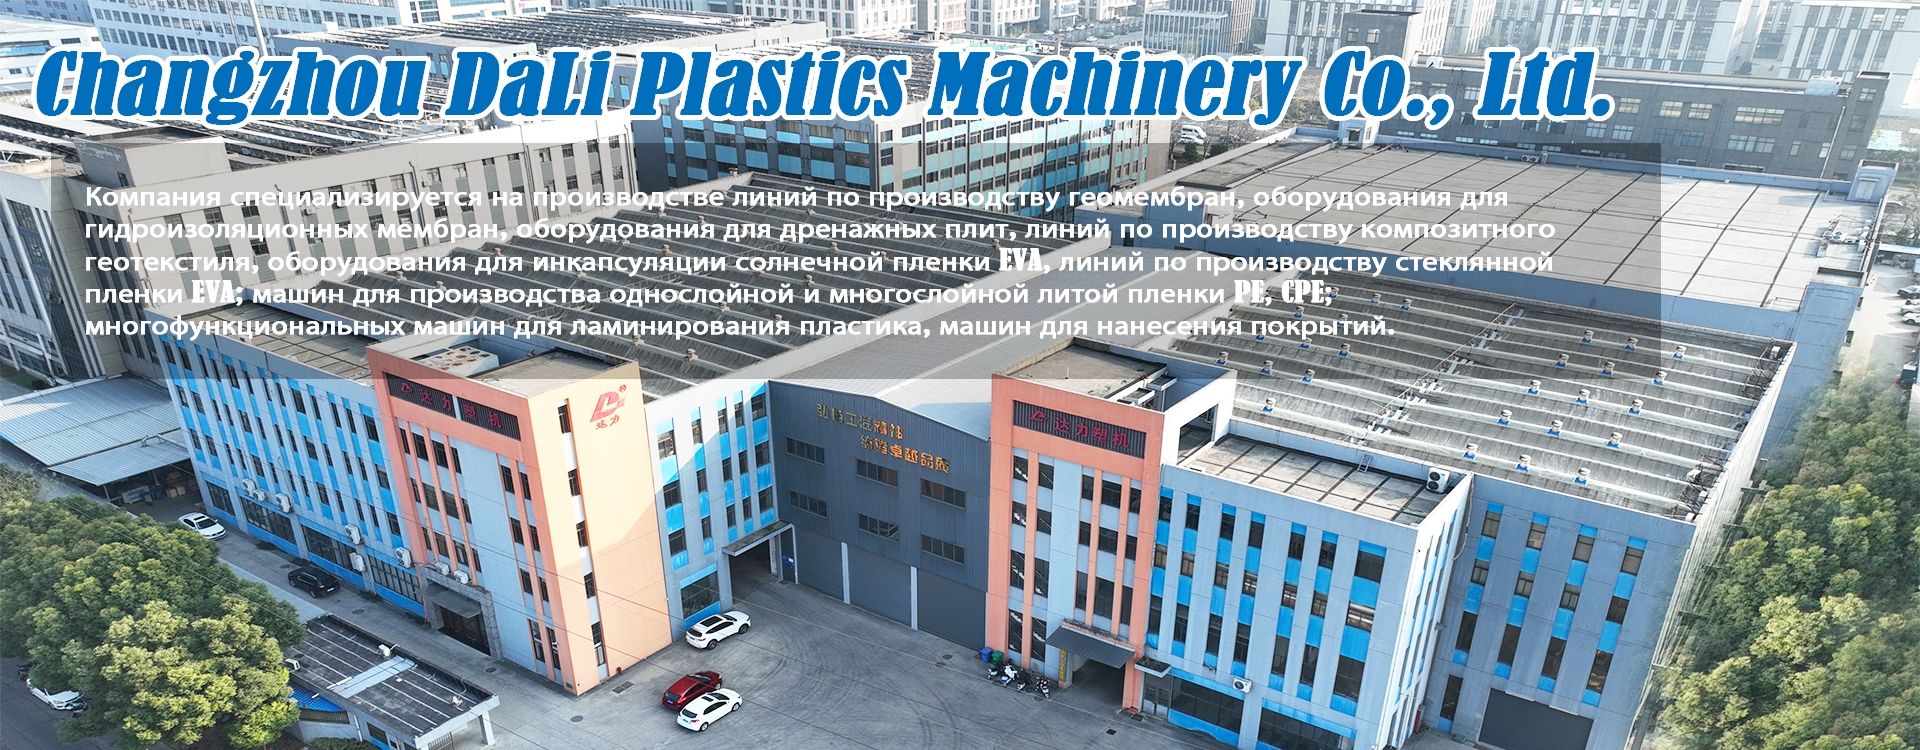
Работая с разным оборудованием, пришел к выводу, что надежность часто коррелирует с опытом производителя в конкретной нише. Когда ищешь технику для специфичных задач, вроде производства абразивной пленки, стоит смотреть на компании, которые давно в теме и понимают все технологические цепочки. Например, ООО Чанчжоу Новый Дали Пластиковое Оборудование — их история началась еще в 2001 году, и за эти годы они накопили серьезный опыт в создании оборудования для переработки пластиков, включая, полагаю, и сложные композиты. Такие производители обычно лучше понимают реальные проблемы на производстве, а их машины часто изначально спроектированы с учетом тяжелых условий эксплуатации.
На их сайте, dalimachine.ru, можно увидеть, что компания располагает значительными производственными площадями — более 10 000 кв. метров в Уцзине. Для меня это косвенный показатель серьезных мощностей и, возможно, собственного конструкторского отдела, способного на кастомизацию. В нашем деле возможность доработать стандартную машину под твои конкретные полимеры и абразивы — бесценна. Готовое решение с полки работает далеко не всегда.
Конечно, наличие сайта и больших цехов — не гарантия. Всегда нужно запрашивать референции, смотреть, стоят ли их машины на производствах со схожими задачами. Но сам факт долгой работы на рынке и специализации на пластиковом оборудовании — уже хороший фильтр. Сотрудничество с таким вендором часто означает не просто покупку станка, а получение технологической поддержки, что для тонкого процесса литья абразивной пленки критически важно.
Мысли вслух и итоги
В конце концов, работа с литьевой машиной для абразивной пленки — это постоянный баланс. Баланс между инновациями и проверенной надежностью, между стремлением к максимальной производительности и необходимостью тщательного ухода. Новые системы контроля — это здорово, но они не отменяют необходимости ежедневной кропотливой работы оператора, его ?чувства? машины.
Самые большие успехи у нас были, когда удавалось совместить грамотный выбор оборудования (где история и экспертиза производителя, как у того же ООО Чанчжоу Новый Дали, играют роль) с выстроенными процессами обслуживания и готовностью технологов экспериментировать с настройками. Не бояться остановить линию для планового ТО, даже если план горит, — это тоже искусство.
Так что, отвечая на вопрос из заголовка: инновации в этой области — это чаще не прорывные открытия, а постепенное улучшение узлов, материалов и систем контроля. А уход — это не скучная обязанность, а фундамент стабильного качества и долгого срока службы дорогостоящего оборудования. Без одного не будет и другого. И этот опыт, к сожалению, не купишь — его нарабатываешь годами, иногда на своих ошибках.