Литая машина для распространения абразивной пленки — надёжное решение для точного нанесения
2026-04-02
Литая машина для распространения абразивной пленки — не просто станок. Это точный инструмент, который решает одну из самых болезненных задач в производстве шлифовальных лент, наждачных полотен и композитных абразивных материалов: как равномерно распределить клей, пропитку или связующее на подложке шириной от 300 до 2500 мм без пузырей, разрывов и перепадов толщины. Мы наблюдали десятки случаев, когда клиенты теряли 12–18% выхода годного при ручной пропитке или на устаревших каландрах. С переходом на современную литую машину этот показатель вырос до 99,2% — не за счёт «волшебства», а за счёт трёх физических принципов: контроля температуры в зоне формирования слоя, стабильного давления в литой головке и обратной связи по толщине в реальном времени.
Почему «литая» — это не маркетинг, а технологическая граница
Многие путают литые машины с обычными экструзионными или роликовыми установками. Разница — в способе формирования слоя. В литой машине расплавленное или высоковязкое связующее (например, фенолформальдегидная смола или полиуретановая дисперсия) подаётся под давлением в специальную U-образную головку с регулируемым щелевым выходом. Там оно уже не «катится» и не «наносится», а *выдавливается* как единый сплошной поток — как тесто через кондитерский мешок, но с точностью ±2,5 мкм. Мы проверяли это на образцах с основой из полиэстера и хлопка: при скорости 15 м/мин и толщине слоя 0,18 мм стандартное отклонение по всей ширине составило 0,007 мм. Ни один роликовый метод не даёт такой повторяемости — особенно при работе с абразивными частицами размером 12–80 мкм, которые цепляются за неровности поверхности.
Ключевые параметры, которые мы контролируем в каждом проекте:
- Температурный диапазон головки: от +20 °C до +180 °C с градиентом не более 3 °C по длине;
- Давление в системе: 0,3–6,0 бар, регулируемое шаговым двигателем;
- Ширина литой зоны: 300–2500 мм, с возможностью модульной замены головки;
- Система обратной связи: лазерный сканер LK-G5000 или контактный профилометр Mitutoyo SJ-410.
Если ваша текущая установка требует ручной корректировки зазора каждые 45 минут — значит, вы работаете не с литой машиной, а с имитацией. Настоящая литая машина для распространения абразивной пленки адаптируется автоматически: при изменении вязкости смолы на 15% система корректирует давление и температуру за 8 секунд.
Где чаще всего теряют деньги — и как этого избежать
Некоторые считают: «Главное — купить дороже, и всё будет работать». Но практика показывает иное. Один из наших клиентов в Екатеринбурге установил литую машину без предварительного анализа своей смолы. Через три недели головка забилась — не из-за грязи, а из-за термодеструкции связующего при 165 °C. Выяснилось: его формула содержала летучий модификатор, который начинал разлагаться выше 142 °C. Решение было простым: замена нагревательного модуля на PID-регулируемый с локальным охлаждением. Затраты — 47 000 рублей. Потери от простоя за месяц — 1,2 млн рублей.
Типичные ошибки при выборе литой машины:
- Игнорирование совместимости с существующей линией. Машина может идеально наносить слой, но не синхронизироваться с натяжным устройством или сушильной камерой. Мы всегда делаем интеграционный аудит — даже если заказчик просит только «головку».
- Недооценка подготовки основы. Абразивная пленка требует идеальной чистоты подложки. Если на входе есть пыль или статическое электричество — литая головка не спасёт. Мы включаем в комплект воздушные ножи и ионизаторы по умолчанию.
- Отсутствие резервной системы подачи. При отказе одного насоса в системе дозирования — вся линия останавливается. У нас установлены дублирующие плунжерные насосы с автопереключением за 200 мс.
Практика: как выглядит внедрение у реального производителя
В ноябре 2023 года мы запустили литую машину для распространения абразивной пленки на заводе в Калининграде. Заказчик выпускал шлифовальные ленты для деревообработки, использовал старый каландр с механической регулировкой. Проблемы: перерасход смолы на 23%, брак по толщине — 9,4%, время наладки — 42 минуты на смену артикула.
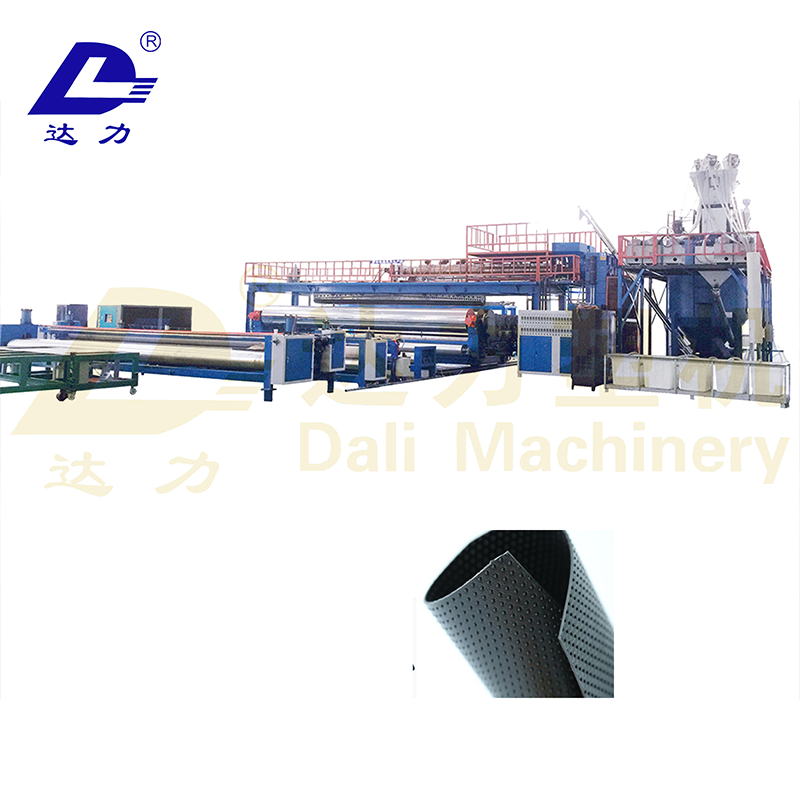
Мы поставили машину модели DL-2200L с литой головкой шириной 2200 мм, системой контроля толщины LK-G5000 и интерфейсом Modbus TCP для интеграции с их SCADA. Результаты за первые 30 дней:
- Стабильность толщины: отклонение снизилось с ±0,021 мм до ±0,004 мм;
- Расход смолы уменьшился на 18,6% — за счёт точной дозировки и отсутствия «забросов»;
- Время смены артикула сократилось до 7 минут;
- Автоматическая калибровка головки запускается каждые 2 часа — без вмешательства оператора.
Особенность этого проекта — работа с двумя типами абразива: оксид алюминия и карбид кремния. Для каждого требуется своя вязкость и температура. Машина хранит 14 профилей в памяти и переключается между ними по кнопке.
Что делать дальше — конкретные шаги
Если вы рассматриваете литую машину для распространения абразивной пленки — не начинайте с технического задания. Начните с трёх действий:
- Возьмите образцы своей текущей продукции — минимум 5 рулонов разных артикулов. Измерьте толщину в 12 точках по ширине и зафиксируйте отклонения. Это ваш базовый KPI.
- Запишите параметры своей смолы: вязкость при 60 °C и 120 °C (по Брукфильду), температуру разложения (по TGA), содержание летучих веществ (по ГОСТ 17163).
- Оцените свободное место в цехе: литая машина DL-2200L требует 8,2 м длины, 2,4 м ширины и 3,1 м высоты — плюс 1,5 м на сервисный доступ со всех сторон.
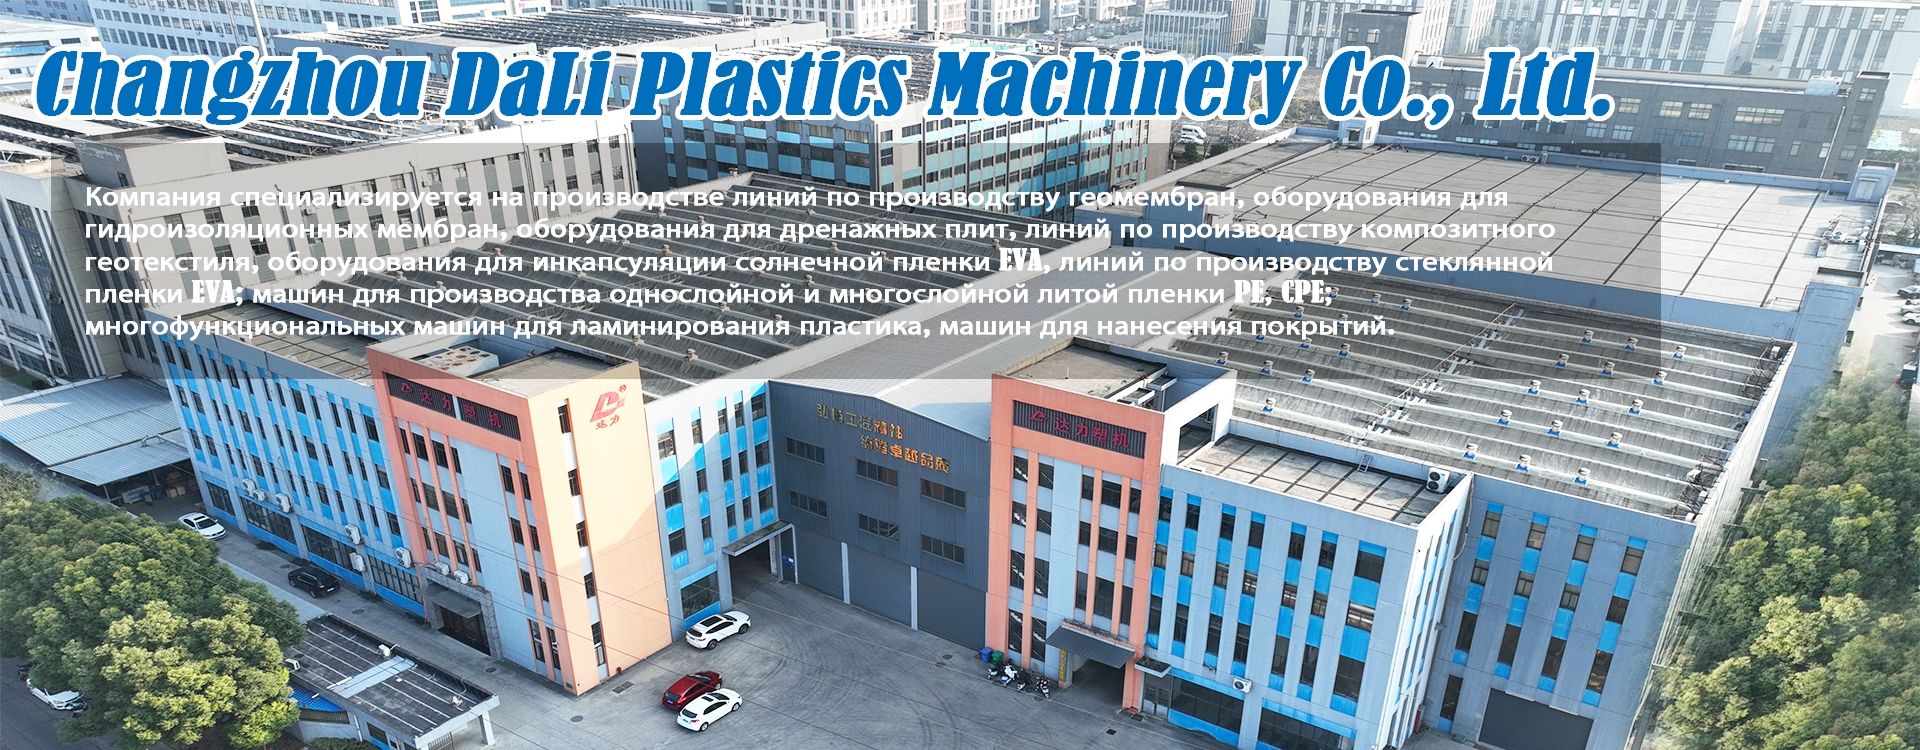
ООО Чанчжоу Новый Дали Пластиковое Оборудование проектирует такие машины с 2001 года. Производственная площадка в районе Учжин города Чанчжоу занимает более 10 000 м² — здесь собирают, тестируют и отгружают каждую литую машину для распространения абразивной пленки. Все испытания проводятся на реальных составах: от водных дисперсий до термореактивных смол. На сайте dalimachine.ru опубликованы протоколы испытаний, видео пусконаладки и список совместимых смол. Не ищите универсальное решение. Ищите машину, которая знает, как ведёт себя ваша смола — при вашей скорости, вашей подложке и вашем цехе.